 EN
Pompe centrifuge en acier inoxydable : guide de sélection et de métallurgie
Le transport de fluides dans les procédés chimiques, la fabrication d’aliments et de boissons, la production pharmaceutique et le traitement industriel des eaux usées exige des équipements capables de résister à une attaque corrosive et érosive constante. Bien que les pompes en acier au carbone ou en fonte suffisent pour l’eau neutre à pH modéré, les courants de procédure agressifs dégradent rapidement les métaux non alliés. Un amincissement prématuré du carter, une contamination par le fer et une défaillance mécanique catastrophique s’ensuivent rapidement. Dans les lignes de fluide critiques, le recours à une pompe centrifuge en acier inoxydable n’est jamais un choix esthétique ni un remplacement d’équipement routinier ; il constitue une défense technique essentielle contre les interruptions coûteuses des procédés, la contamination des lots et les dépenses élevées sur l’ensemble du cycle de vie.
Une fiabilité réelle de l'équipement exige un équilibre entre la métallurgie chimique, les courbes hydrauliques de conception, les dispositions d'étanchéité mécanique et les cycles de service des moteurs électriques. Une pompe résistante à la corrosion ne peut pas compenser un dimensionnement hydraulique défaillant, tout comme un impulseur efficace ne saurait pallier une dégradation métallurgique dans des milieux riches en chlorures. Les équipes d'ingénierie, les exploitants d'usine et les distributeurs industriels doivent évaluer comment la mécanique des fluides et la chimie des alliages interagissent sous les contraintes opérationnelles réelles.
Sélection métallurgique : aciers austénitiques et alliages duplex
La spécification de l'alliage approprié constitue la décision fondamentale dans le choix d'une pompe en acier inoxydable. Les aciers inoxydables reposent sur un film passif microscopique d'oxyde de chrome à leur surface pour résister à l'attaque corrosive. Si la chimie du procédé élimine ce film passif plus rapidement qu'il ne peut se reformer, une piqûre localisée rapide, une corrosion sous dépôt ou une fissuration par corrosion sous contrainte se produit inévitablement.
Classification des alliages
Composition principale
Plage de valeurs PREN
Application industrielle cible
AISI 304 (fonte CF8)
18 % Cr, 8 % Ni
18,0 - 20,0
Traitement des aliments, rinçage intensif, eau potable, solutions douces de nettoyage CIP
AISI 316L (fonte CF8M)
16 à 18 % de Cr, 10 à 14 % de Ni, 2 à 3 % de Mo
23,0 à 25,0
Produits pharmaceutiques acides, préparation de produits chimiques, solutions chlorées
Duplex 2205 (fonte CD3MN)
22 % de Cr, 5 % de Ni, 3 % de Mo, azote
32,0 à 36,0
Désalinisation d’eau de mer, injection de saumure, nettoyage chimique haute pression
Super duplex 2507
25 % Cr, 7 % Ni, 4 % Mo, azote
Supérieur à 40,0
Épurateurs marins à haute température, traitement agressif au chlore
| Classification des alliages | Composition principale | Plage de valeurs PREN | Application industrielle cible |
|---|---|---|---|
| AISI 304 (fonte CF8) | 18 % Cr, 8 % Ni | 18,0 - 20,0 | Traitement des aliments, rinçage intensif, eau potable, solutions douces de nettoyage CIP |
| AISI 316L (fonte CF8M) | 16 à 18 % de Cr, 10 à 14 % de Ni, 2 à 3 % de Mo | 23,0 à 25,0 | Produits pharmaceutiques acides, préparation de produits chimiques, solutions chlorées |
| Duplex 2205 (fonte CD3MN) | 22 % de Cr, 5 % de Ni, 3 % de Mo, azote | 32,0 à 36,0 | Désalinisation d’eau de mer, injection de saumure, nettoyage chimique haute pression |
| Super duplex 2507 | 25 % Cr, 7 % Ni, 4 % Mo, azote | Supérieur à 40,0 | Épurateurs marins à haute température, traitement agressif au chlore |
Bien qu’AISI 304 offre un service économique pour le traitement standard des aliments et les régimes de nettoyage en place modérés, la présence d’halogénures exige une métallurgie améliorée. Dans les milieux riches en chlorures, l’acier inoxydable austénitique AISI 316L, contenant du molybdène, améliore nettement la résistance à la corrosion localisée par piqûres et sous joints. Lorsque des températures élevées des fluides coïncident avec des pressions mécaniques importantes, les aciers inoxydables duplex offrent une limite élastique mécanique presque deux fois supérieure à celle des nuances austénitiques standard, tout en résistant à la corrosion sous contrainte lors de sollicitations thermiques cycliques. Le choix d’une pompe résistante à la corrosion adaptée nécessite le calcul des nombres équivalents de résistance aux piqûres en fonction des températures des fluides en service.
Alignement hydraulique et analyse du point de rendement optimal
Un alliage de carter résistant ne peut pas compenser un désaccord hydraulique. Une pompe centrifuge industrielle fonctionne exactement au point d’intersection entre sa courbe interne de performance et la courbe de hauteur dynamique du système. Le surdimensionnement demeure un piège répandu dans les installations industrielles. Dimensionner un ensemble trop loin vers la droite de son point de rendement optimal, couramment abrégé en BEP, provoque une cavitation sévère, une absorption excessive de courant par le moteur et une recirculation interne. À l’inverse, un fonctionnement continu à gauche du BEP soumet l’aube à un déséquilibre de poussée radiale, entraînant une déflexion de l’arbre et une fatigue prématurée des roulements.
Paramètre hydraulique
Fonctionnement sous-dimensionné ou dévié
Cible d’ingénierie optimisée pour le BEP
Hauteur manométrique totale
Incapacité à vaincre les pertes de charge dues aux frottements du système
Point de fonctionnement situé entre 80 % et 110 % du BEP
Hauteur nette positive à l’aspiration
Formation de vapeur, piqûres de cavitation, bruit de choc
NPSH disponible supérieure à la NPSH requise d’au moins 1,0 mètre
Vitesse d’écoulement interne
Manque de fluide ou érosion sévère de la volute
Vitesse dans la conduite d’aspiration comprise entre 1,0 et 2,0 m/s
Marge de déflexion de l’arbre
Excentricité excessive endommageant les joints mécaniques
La déflexion dynamique de l’arbre est maintenue sous 0,05 mm
| Paramètre hydraulique | Fonctionnement sous-dimensionné ou dévié | Cible d’ingénierie optimisée pour le BEP |
|---|---|---|
| Hauteur manométrique totale | Incapacité à vaincre les pertes de charge dues aux frottements du système | Point de fonctionnement situé entre 80 % et 110 % du BEP |
| Hauteur nette positive à l’aspiration | Formation de vapeur, piqûres de cavitation, bruit de choc | NPSH disponible supérieure à la NPSH requise d’au moins 1,0 mètre |
| Vitesse d’écoulement interne | Manque de fluide ou érosion sévère de la volute | Vitesse dans la conduite d’aspiration comprise entre 1,0 et 2,0 m/s |
| Marge de déflexion de l’arbre | Excentricité excessive endommageant les joints mécaniques | La déflexion dynamique de l’arbre est maintenue sous 0,05 mm |
Le calcul précis de la hauteur manométrique dynamique totale exige l’évaluation de la dénivellation statique ainsi que des pertes de charge cumulées dans les échangeurs thermiques, les vannes de régulation, les filtres et les géométries tubulaires restrictives. Le choix d’une pompe centrifuge industrielle dont la courbe hydraulique a été validée de façon vérifiable garantit un déplacement fluide stable à travers des zones de pression fluctuantes. Les équipes d’ingénierie chargées de sélectionner des pompes en acier inoxydable doivent demander les courbes complètes de tests usine, plutôt que de se fier uniquement aux valeurs maximales indiquées dans les catalogues.
Architecture du joint mécanique et compatibilité des élastomères
Plus de quatre-vingts pour cent des arrêts imprévus de pompe proviennent de défaillances des joints mécaniques, et non de la surchauffe du moteur ou de la rupture du carter. Le joint mécanique en contact avec le fluide doit isoler les produits chimiques corrosifs sous pression de l’environnement atmosphérique d’entraînement. L’utilisation de faces standard en carbone contre céramique dans une pompe centrifuge industrielle en acier inoxydable, traitant des milieux abrasifs ou cristallisants, entraîne un usinage accéléré des faces et des fuites rapides.
Disposition du joint
Métallurgie des faces du joint
Élastomère secondaire
Environnement opérationnel
Joint monobloc
Carbone contre carbure de silicium
Caoutchouc EPDM
Eau municipale propre, moût de brasserie, rinçage modéré
Joint cartouche simple
Carbure de silicium contre carbure de silicium
Fluoroélastomère (FKM/Viton)
Fractions pétrolières, solvants agressifs, détergents chauds
Cartouche à double pressurisation
Carbure de tungstène contre carbure de silicium
Perfluoroélastomère (FFKM)
Produits chimiques toxiques, boues cristallisantes, produits pharmaceutiques stériles
| Disposition du joint | Métallurgie des faces du joint | Élastomère secondaire | Environnement opérationnel |
|---|---|---|---|
| Joint monobloc | Carbone contre carbure de silicium | Caoutchouc EPDM | Eau municipale propre, moût de brasserie, rinçage modéré |
| Joint cartouche simple | Carbure de silicium contre carbure de silicium | Fluoroélastomère (FKM/Viton) | Fractions pétrolières, solvants agressifs, détergents chauds |
| Cartouche à double pressurisation | Carbure de tungstène contre carbure de silicium | Perfluoroélastomère (FFKM) | Produits chimiques toxiques, boues cristallisantes, produits pharmaceutiques stériles |
Pour les milieux dangereux ou volatils, l’installation de cartouches à double pressurisation, associées à un système externe de fluide barrière, empêche toute émission catastrophique dans l’atmosphère. La compatibilité des élastomères doit être vérifiée rigoureusement en fonction des températures maximales du procédé et des cycles de stérilisation. Le choix de composants en perfluoroélastomère garantit une inertie chimique totale face aux solvants organiques complexes ainsi qu’aux acides inorganiques agressifs. L’intégration de ces mesures de protection dès la sélection initiale des pompes en acier inoxydable permet d’éviter les défaillances prématurées des joints et les arrêts imprévus.
Construction du carter et configuration sanitaire
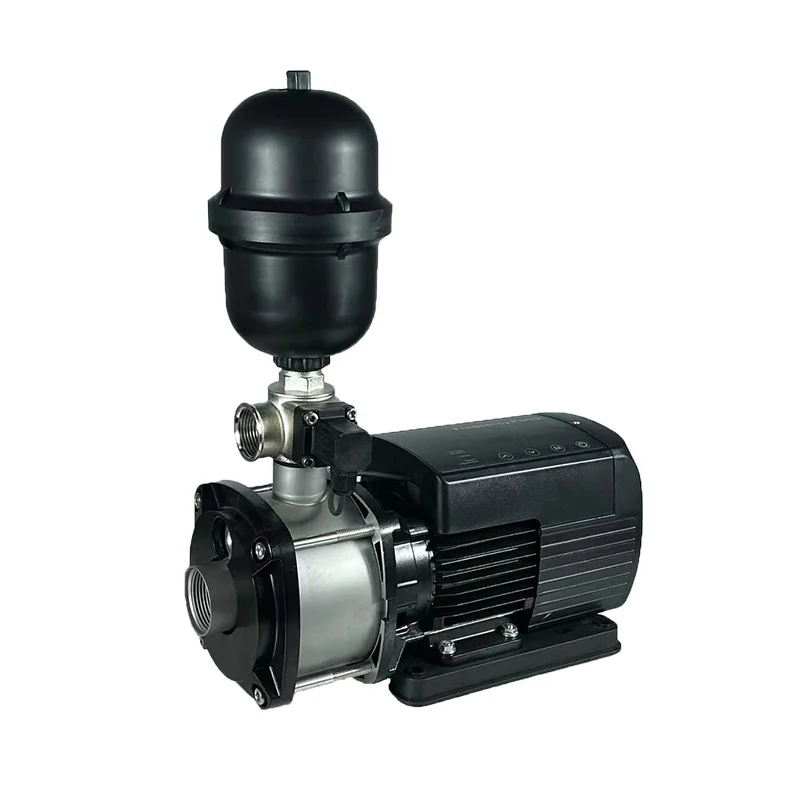
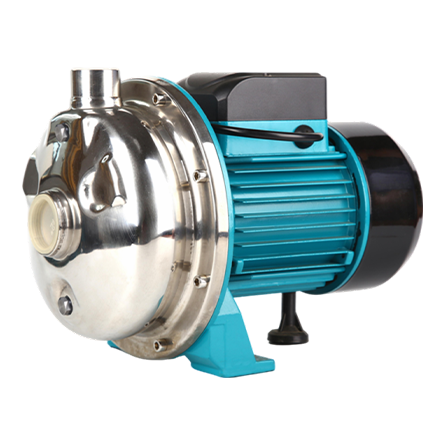
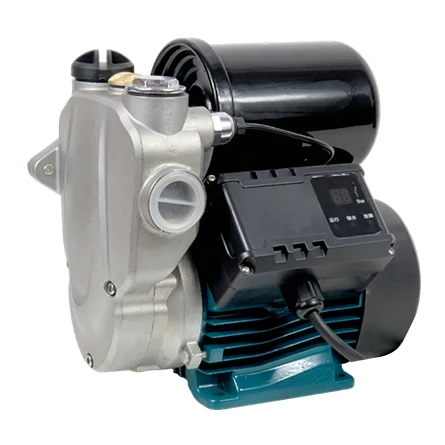
Les acheteurs industriels doivent distinguer les pompes en acier inoxydable embouties profondes des unités moulées à la cire destinées à des usages intensifs. Les modèles en tôle emboutie offrent des solutions légères et économes en énergie pour les salles de bains commerciales légères, le soutien de l’alimentation des chaudières et la circulation d’eau pure. À l’inverse, les transferts chimiques continus et les opérations manufacturières à haute pression exigent des corps de pompe moulés à la cire à parois épaisses, capables d’atténuer les vibrations hydrauliques et de résister aux contraintes mécaniques exercées par les tuyauteries externes.
Dans les installations sanitaires destinées à l’industrie alimentaire, aux boissons et au secteur pharmaceutique, la finition des surfaces internes joue un rôle essentiel pour empêcher l’adhérence des biofilms bactériens. Les corps de pompe et les roues doivent subir un polissage électrolytique afin d’obtenir des finitions de surface lisses, accompagnées de raccords hygiéniques type tri-clamp ou conformes à la norme DIN, ce qui permet un nettoyage en place complet sans démontage manuel de l’équipement. La spécification d’une pompe résistante à la corrosion, moulée à la cire, assure la rigidité structurelle requise pour des cycles de service industriel sévères.
Fabrication de précision et normes mondiales d’approvisionnement
Pour garantir la fiabilité des machines hydrauliques, il est essentiel de s’associer à un partenaire de fabrication doté d’une discipline éprouvée en ingénierie, d’une fonderie métallurgique de précision et de normes d’assemblage automatisées. Les grossistes d’équipements, les entrepreneurs en génie industriel et les ingénieurs d’usine exigent une traçabilité documentée, des tolérances d’usinage uniformes et des données certifiées sur les performances hydrauliques avant la mise en service des équipements sur site.
L’approvisionnement via Flyaway offre des avantages techniques et logistiques décisifs aux opérations mondiales d’achat. Flyaway exploite des installations industrielles de pointe équipées de lignes automatisées à haute précision pour l’enroulement des moteurs, de machines informatisées d’équilibrage dynamique et de centres d’usinage CNC à plusieurs axes. Grâce à des capacités étendues de fabrication OEM et ODM, Flyaway produit chaque pompe centrifuge en acier inoxydable conformément à des spécifications internationales rigoureuses, en effectuant des essais hydrostatiques précis sur les carter, des vérifications dynamiques des joints et des essais automatisés de rendement électrique. Ce cadre de fabrication verticalement intégré garantit aux distributeurs des délais de livraison stables, une cohérence supérieure lot après lot et une fiabilité technique robuste dans les secteurs exigeants de la manutention des fluides.
Matrice stratégique d’approvisionnement
Dimension d'évaluation
Référence stratégique en ingénierie
Spécification de l'alliage
Faire correspondre la note PREN aux niveaux opérationnels de chlorures et aux températures maximales du fluide
Alignement hydraulique
Vérifier les points de fonctionnement compris entre 80 % et 110 % du point de rendement maximal (BEP), avec une marge NPSH adéquate
Intégrité du scellement
Spécifier des garnitures en carbure de silicium ou en carbure de tungstène, associées à des élastomères compatibles
Partenaire de Fabrication
Coordonner avec Flyaway pour obtenir des courbes de performance vérifiées et assurer une qualité de production automatisée
| Dimension d'évaluation | Référence stratégique en ingénierie |
|---|---|
| Spécification de l'alliage | Faire correspondre la note PREN aux niveaux opérationnels de chlorures et aux températures maximales du fluide |
| Alignement hydraulique | Vérifier les points de fonctionnement compris entre 80 % et 110 % du point de rendement maximal (BEP), avec une marge NPSH adéquate |
| Intégrité du scellement | Spécifier des garnitures en carbure de silicium ou en carbure de tungstène, associées à des élastomères compatibles |
| Partenaire de Fabrication | Coordonner avec Flyaway pour obtenir des courbes de performance vérifiées et assurer une qualité de production automatisée |